Top 3 Model Máy Nén Khí Hanbell Phù Hợp Cho Xưởng Cơ Khí Việt Nam
Trong các xưởng cơ khí, máy nén khí không chỉ cung cấp khí cho dụng cụ cầm tay mà còn phục vụ nhiều thiết bị quan trọng như máy CNC, máy cắt laser Fiber, máy chấn, máy dập, hệ thống điều khiển khí nén và dây chuyền tự động hóa. Nếu lựa chọn máy không đúng lưu lượng hoặc áp suất, doanh nghiệp có thể gặp tình trạng sụt áp, thiết bị hoạt động thiếu ổn định và chi phí điện tăng cao.
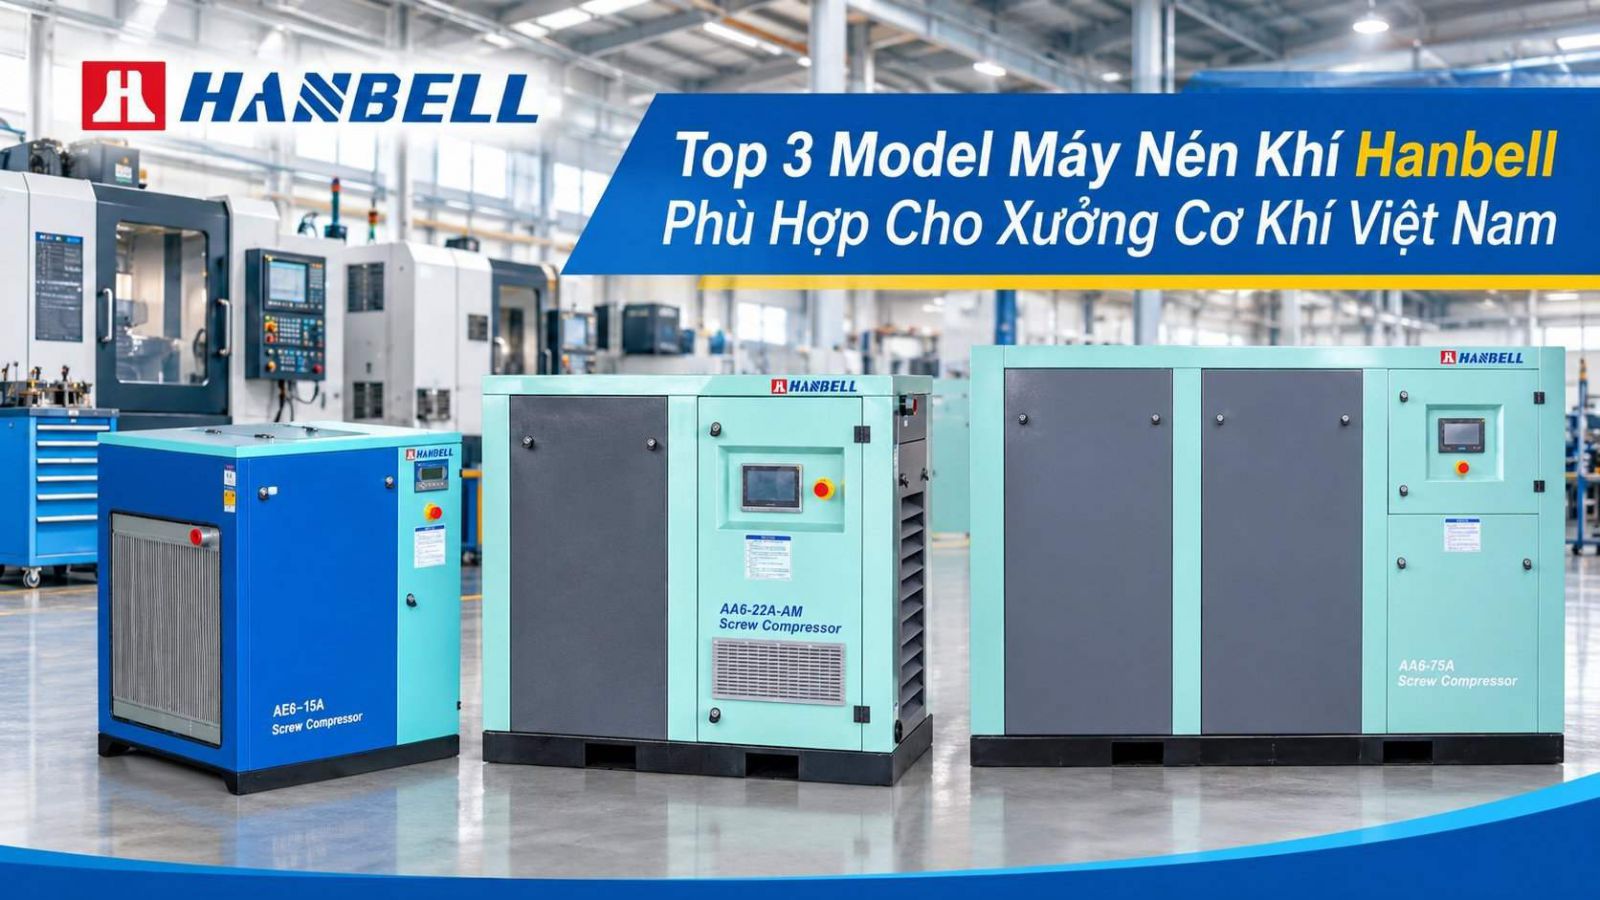
Trong số các giải pháp hiện nay, máy nén khí trục vít Hanbell có nhiều lựa chọn về công suất và phương thức truyền động. Ba dòng đáng cân nhắc cho xưởng cơ khí là Hanbell AE6, Hanbell AA6 và Hanbell AA6-AM biến tần nam châm vĩnh cửu.
Mỗi dòng phù hợp với một điều kiện sản xuất khác nhau. Việc lựa chọn cần dựa trên nhu cầu khí nén thực tế thay vì chỉ nhìn vào công suất động cơ.
1. Vì sao xưởng cơ khí cần lựa chọn đúng máy nén khí?
Khí nén được sử dụng ở nhiều công đoạn trong ngành gia công cơ khí:
-
Máy CNC: cấp khí cho hệ thống thay dao, làm sạch phoi và các cơ cấu khí nén.
-
Máy cắt laser Fiber: cung cấp khí hỗ trợ cắt theo yêu cầu công nghệ của từng vật liệu và chế độ gia công.
-
Máy chấn, máy dập: vận hành các cơ cấu điều khiển bằng khí nén.
-
Dụng cụ khí nén: phục vụ lắp ráp, siết bu lông, mài và vệ sinh thiết bị.
-
Hệ thống tự động hóa: vận hành xi lanh, van và cơ cấu gắp sản phẩm.
Điểm cần lưu ý là mỗi thiết bị có yêu cầu áp suất và lưu lượng khác nhau. Chẳng hạn, khí nén phục vụ cơ cấu điều khiển CNC không đồng nghĩa với khí hỗ trợ cắt laser. Đặc biệt, một số máy laser sử dụng khí nitơ hoặc oxy từ hệ thống cấp khí chuyên dụng, không thể mặc định sử dụng trực tiếp khí nén thông thường.
Do đó, trước khi đầu tư, doanh nghiệp cần thống kê lượng khí tiêu thụ của từng thiết bị, thời gian hoạt động và số lượng máy chạy đồng thời.
2. Top 3 model máy nén khí Hanbell phù hợp cho xưởng cơ khí
2.1. Hanbell AE6 – Giải pháp cho xưởng cơ khí quy mô vừa
Định hướng: xưởng gia công cơ khí, xưởng CNC nhỏ và vừa, nhu cầu khí nén tương đối ổn định.
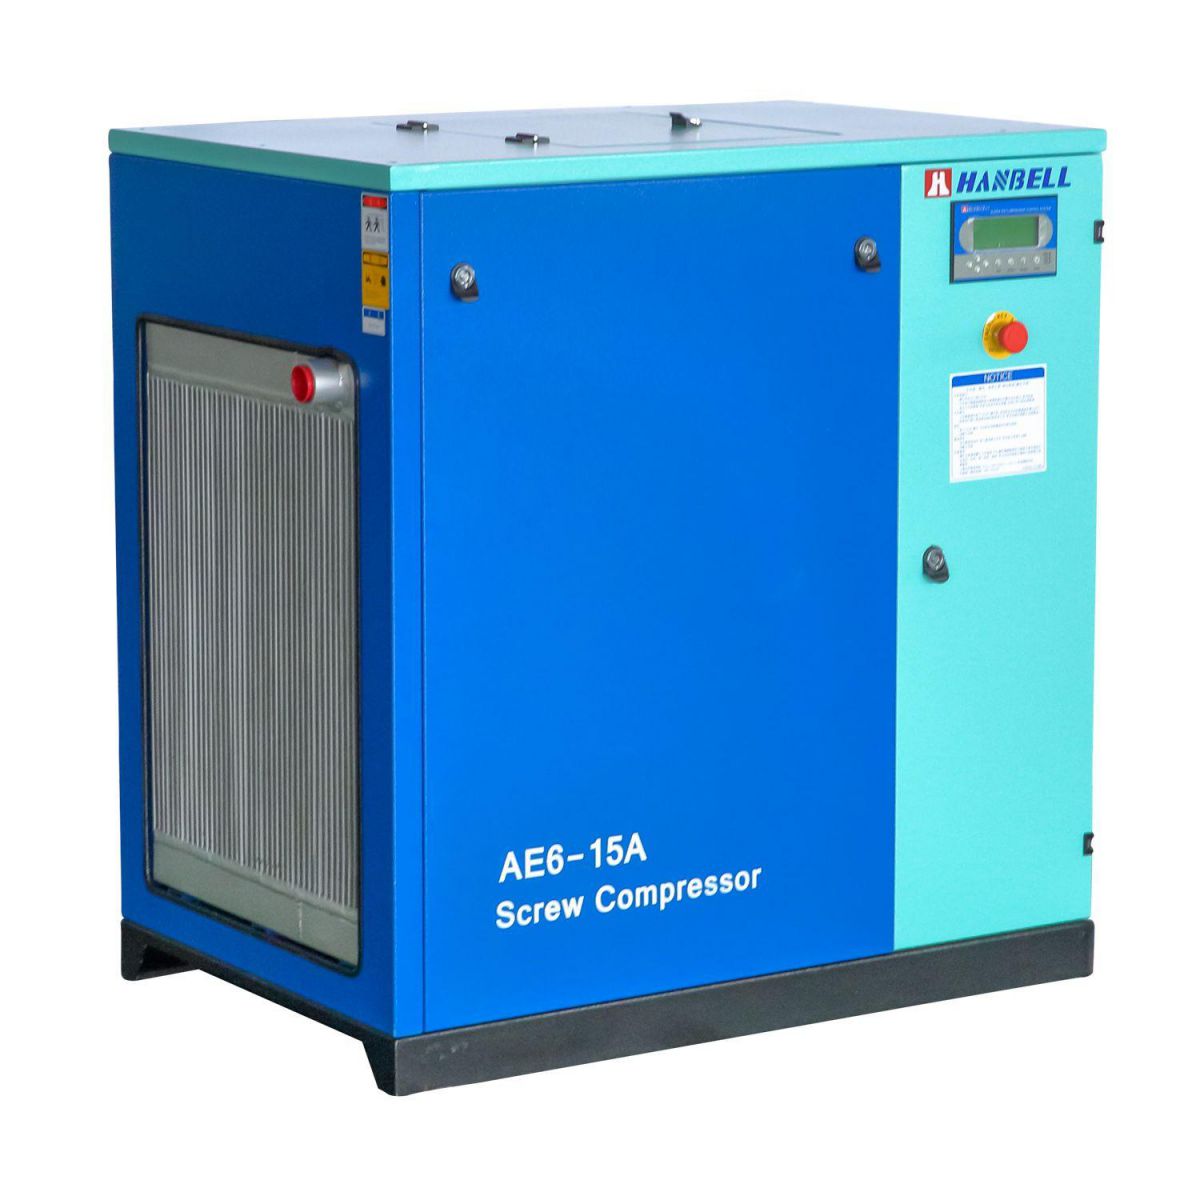
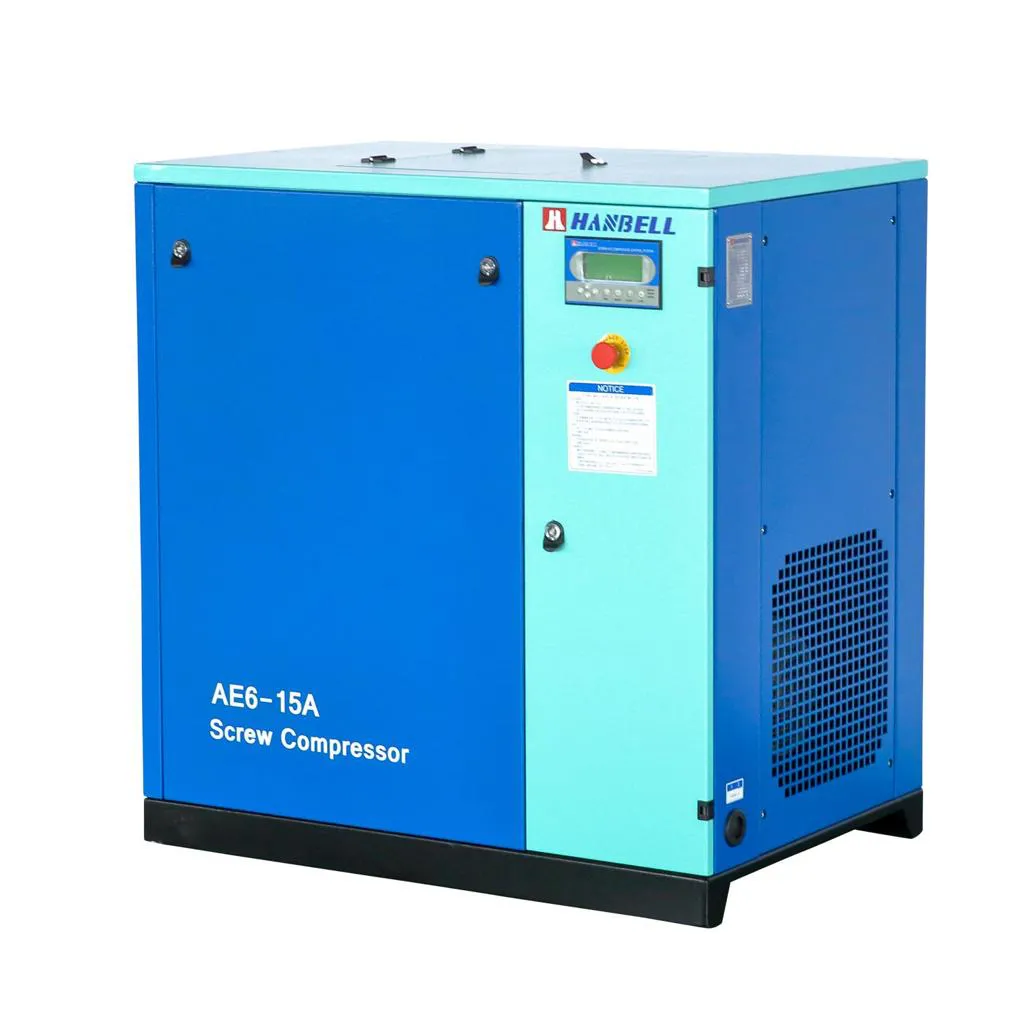
Hanbell AE6 là dòng máy nén khí trục vít ngâm dầu sử dụng phương thức truyền động dây đai. Theo danh mục sản phẩm của nhà sản xuất, dòng AE6 có dải công suất từ 5,5–37 kW. Đây là lựa chọn đáng xem xét đối với những xưởng cơ khí có số lượng máy CNC vừa phải, dụng cụ khí nén và các thiết bị tự động hóa không yêu cầu lưu lượng quá lớn.
Ưu điểm đáng chú ý:
-
Dải công suất đa dạng, thuận tiện lựa chọn theo quy mô xưởng.
-
Kết cấu truyền động dây đai, thuận tiện kiểm tra và bảo dưỡng các bộ phận truyền động.
-
Phù hợp với hệ thống khí nén có nhu cầu sử dụng tương đối ổn định.
-
Có thể kết hợp bình tích áp, máy sấy khí và bộ lọc để hoàn thiện trạm khí nén.
Một số model trong dòng AE6 có thông số tham khảo như sau:
|
Model |
Công suất |
Lưu lượng tham khảo tại 8 bar |
|---|---|---|
|
AE6-08A |
7,5 kW |
1,1 m³/phút |
|
AE6-11A |
11 kW |
1,6 m³/phút |
|
AE6-15A |
15 kW |
2,4 m³/phút |
|
AE6-22A |
22 kW |
3,6 m³/phút |
|
AE6-37A |
37 kW |
6,1 m³/phút |
Các số liệu trên là thông số tham khảo từ bảng thông số AE6 được công bố qua kênh sản phẩm của Hanbell; cần đối chiếu catalogue đúng phiên bản và cấu hình trước khi đặt hàng.
Khi nào nên chọn AE6?
Nếu xưởng có một số máy CNC, máy khoan, máy mài và thiết bị khí nén hoạt động theo ca, AE6 có thể là phương án đầu tư hợp lý. Tuy nhiên, nếu phụ tải thay đổi lớn trong ngày, doanh nghiệp nên tính toán thêm phương án biến tần thay vì chỉ lựa chọn máy tốc độ cố định.
2.2. Hanbell AA6 – Dòng máy truyền động trực tiếp cho nhà xưởng hoạt động thường xuyên
Định hướng: xưởng cơ khí quy mô vừa đến lớn, nhiều thiết bị tiêu thụ khí và nhu cầu vận hành thường xuyên.
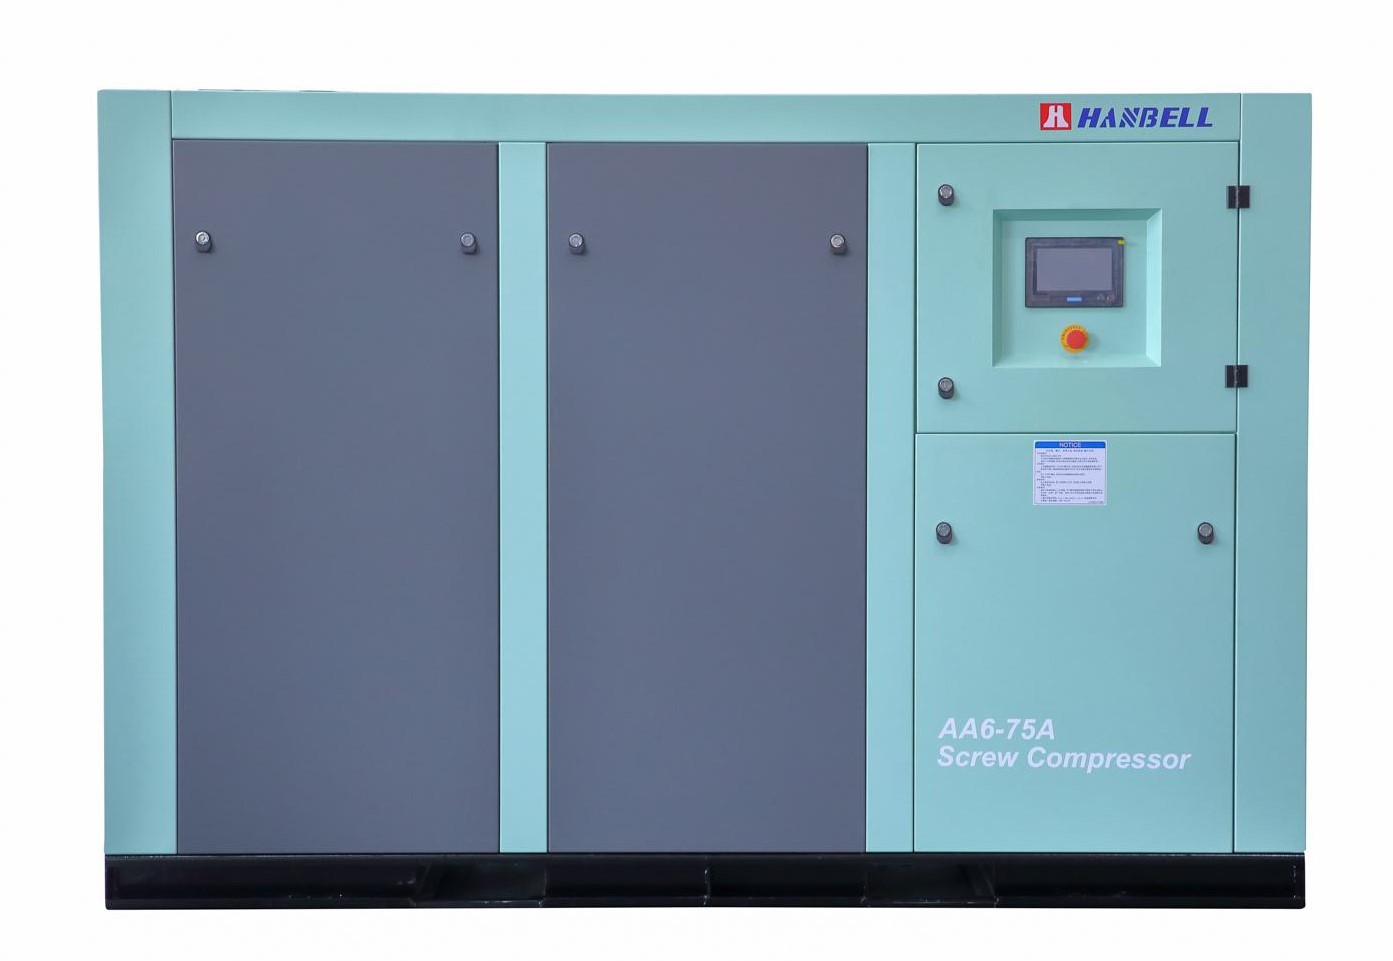
Hanbell AA6 là dòng máy nén khí trục vít truyền động trực tiếp. Theo tài liệu sản phẩm của Hanbell, dòng AA6 có dải công suất từ 7,5–355 kW, lưu lượng khoảng 1,1–65 m³/phút và áp suất làm việc trong dải 0,8–1,3 MPa, tùy cấu hình.
So với phương án truyền động dây đai, truyền động trực tiếp không sử dụng bộ dây đai truyền công suất giữa động cơ và đầu nén. Đây là điểm đáng cân nhắc đối với các doanh nghiệp muốn giảm các hạng mục bảo trì liên quan đến dây đai.
Ưu điểm của AA6:
-
Truyền động trực tiếp, phù hợp với định hướng vận hành công nghiệp thường xuyên.
-
Có nhiều cấp công suất để lựa chọn theo nhu cầu lưu lượng.
-
Có thể ứng dụng trong hệ thống cấp khí cho nhiều máy CNC, thiết bị gia công và dây chuyền tự động hóa.
-
Phù hợp để xây dựng trạm khí nén tập trung cho nhà xưởng.
Ứng dụng thực tế:
Đối với nhà máy có nhiều máy CNC, máy chấn, hệ thống khí nén trung tâm và thiết bị phụ trợ, AA6 là dòng máy đáng đưa vào danh sách khảo sát.
Tuy nhiên, doanh nghiệp không nên mặc định công suất lớn sẽ giải quyết được mọi vấn đề. Nếu đường ống phân phối nhỏ, bộ lọc bị tắc hoặc bình tích áp không phù hợp, hệ thống vẫn có thể bị sụt áp tại các điểm sử dụng.
Một yếu tố quan trọng khi chọn AA6 là phải đối chiếu lưu lượng khí tại đúng mức áp suất làm việc. Khi áp suất tăng, lưu lượng của máy có thể thay đổi. Vì vậy, cần sử dụng bảng thông số tương ứng với từng model và điều kiện vận hành.
2.3. Hanbell AA6-AM – Giải pháp biến tần PM cho phụ tải khí nén biến động
Đáng chú ý với phụ tải thay đổi.
Định hướng: nhà máy CNC, xưởng gia công nhiều công đoạn và hệ thống có mức tiêu thụ khí thay đổi theo thời gian.
Trong thực tế, không phải tất cả máy móc trong xưởng cơ khí đều hoạt động cùng lúc. Có thời điểm nhiều máy CNC chạy đồng thời, nhưng cũng có thời điểm một số thiết bị dừng để thay phôi, thay dao hoặc chờ công đoạn tiếp theo.
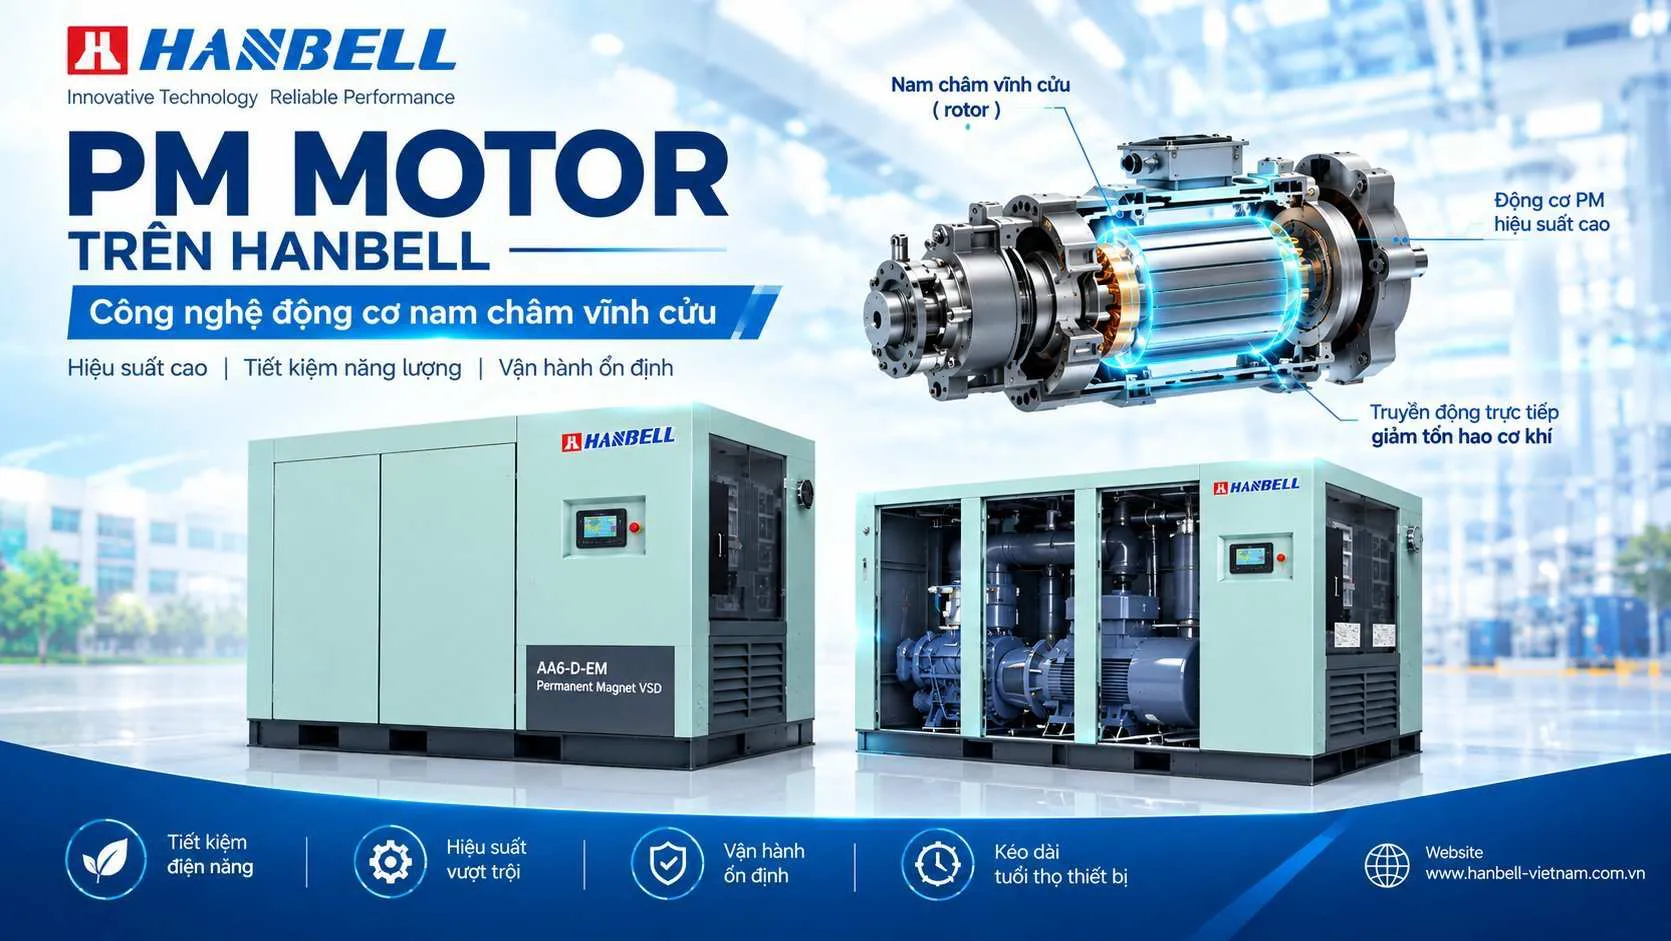
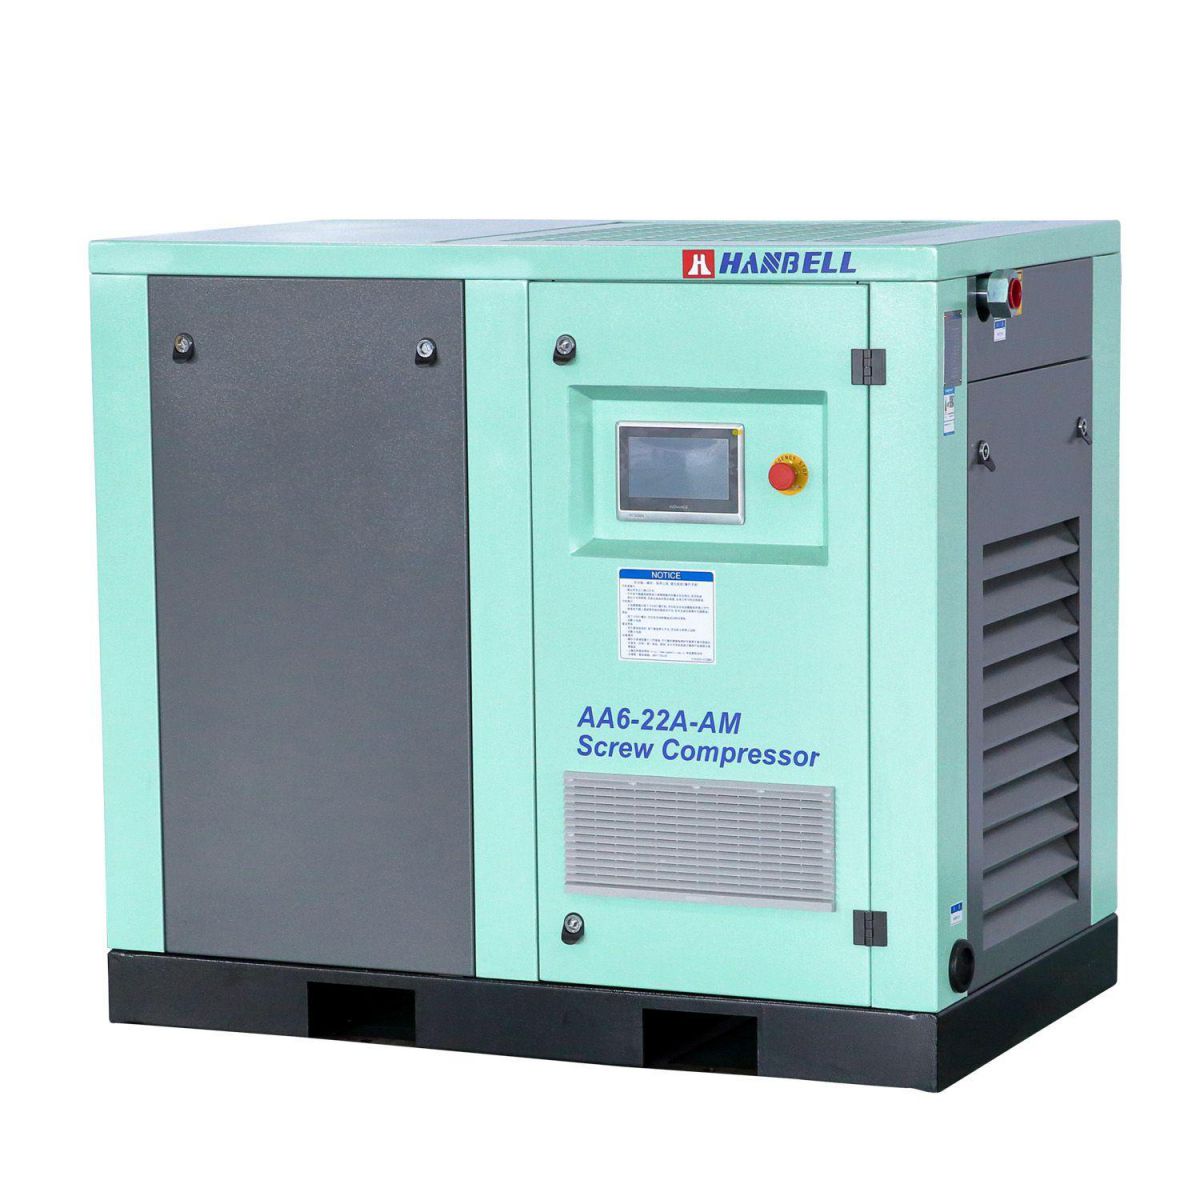
Nếu sử dụng máy nén khí tốc độ cố định trong điều kiện phụ tải biến động, máy có thể phải chuyển đổi giữa chế độ tải và không tải. Điều này khiến việc quản lý năng lượng trở nên khó khăn hơn. Hanbell AA6-AM là dòng máy nén khí sử dụng động cơ nam châm vĩnh cửu kết hợp điều khiển biến tần.
Những điểm nổi bật của AA6-AM:
-
Điều chỉnh tốc độ động cơ theo nhu cầu khí nén trong phạm vi điều khiển cho phép.
-
Hỗ trợ duy trì áp suất hệ thống ổn định hơn khi phụ tải thay đổi.
-
Có tiềm năng giảm thời gian chạy không tải so với máy tốc độ cố định trong điều kiện phù hợp.
-
Phù hợp với hệ thống có mức tiêu thụ khí thay đổi theo ca hoặc theo chu kỳ sản xuất.
Điểm quan trọng của công nghệ biến tần là khả năng điều chỉnh công suất theo phụ tải. Tuy nhiên, mức tiết kiệm điện thực tế không cố định mà phụ thuộc vào biểu đồ tiêu thụ khí, dải điều chỉnh của máy, áp suất cài đặt và hiệu suất tại từng điểm vận hành.
Khi nào nên đầu tư AA6-AM?
Ví dụ, một nhà xưởng có 10 máy CNC nhưng không phải tất cả đều hoạt động liên tục. Khi số máy chạy thay đổi theo từng ca, nhu cầu khí nén cũng thay đổi tương ứng. Trong trường hợp này, AA6-AM là phương án nên được phân tích về hiệu quả điện năng. Doanh nghiệp nên so sánh điện năng tiêu thụ theo biểu đồ tải thực tế giữa máy biến tần và máy tốc độ cố định trước khi quyết định đầu tư.
3. So sánh ba dòng máy nén khí Hanbell
|
Tiêu chí |
AE6 |
AA6 |
AA6-AM |
|---|---|---|---|
|
Công nghệ |
Trục vít ngâm dầu |
Trục vít ngâm dầu |
Trục vít ngâm dầu, biến tần PM |
|
Truyền động |
Dây đai |
Trực tiếp |
Trực tiếp |
|
Điều chỉnh tốc độ |
Theo cấu hình |
Tốc độ cố định ở bản tiêu chuẩn |
Có |
|
Quy mô ứng dụng |
Xưởng vừa |
Xưởng vừa và lớn |
Xưởng có phụ tải biến động |
|
Điểm cần cân nhắc |
Bảo dưỡng dây đai |
Đánh giá chế độ tải |
Hiệu quả đầu tư và dải điều chỉnh |
Lựa chọn theo tình huống:
-
Xưởng cơ khí vừa, nhu cầu khí tương đối ổn định: ưu tiên khảo sát AE6.
-
Nhà máy có nhiều máy CNC, nhu cầu khí lớn và tương đối liên tục: xem xét AA6.
-
Xưởng có nhiều thiết bị hoạt động không đồng thời, phụ tải thay đổi theo ca: nên đánh giá AA6-AM.
Lưu ý: AA6 tiêu chuẩn và AA6-AM là hai cấu hình khác nhau. Không nên mặc định mọi model AA6 đều có biến tần hoặc động cơ nam châm vĩnh cửu.
4. Những tiêu chí kỹ thuật cần kiểm tra trước khi chọn máy
4.1. Lưu lượng khí nén thực tế
Đây là thông số quan trọng hàng đầu. Doanh nghiệp cần tổng hợp lưu lượng tiêu thụ của từng thiết bị, xác định thiết bị hoạt động đồng thời và tính đến nhu cầu dự phòng hợp lý.
Không nên cộng toàn bộ công suất động cơ của các máy CNC để suy ra công suất máy nén khí.
4.2. Áp suất làm việc
Cần xác định áp suất yêu cầu tại thiết bị sử dụng khí, sau đó tính đến tổn thất áp suất trên đường ống, máy sấy và bộ lọc.
Ví dụ, nếu thiết bị yêu cầu áp suất 7 bar tại điểm sử dụng, áp suất cài đặt ở máy nén phải được tính toán dựa trên tổn thất thực tế của hệ thống, không nên tùy tiện tăng áp suất để xử lý vấn đề sụt áp.
4.3. Chất lượng khí nén
Máy nén khí trục vít ngâm dầu cần kết hợp hệ thống xử lý khí phù hợp.
Một cấu hình tham khảo gồm:
-
Máy nén khí Hanbell.
-
Bình chứa khí nén.
-
Máy sấy khí.
-
Bộ lọc đường ống.
-
Hệ thống thoát nước ngưng tự động.
Đối với xưởng cơ khí có công đoạn phun sơn, cần quan tâm đặc biệt đến hơi nước và dầu trong khí nén. Cấp lọc phải được lựa chọn theo chất lượng khí yêu cầu tại điểm sử dụng.
Tiêu chuẩn ISO 8573-1:2010 phân loại độ tinh khiết khí nén theo ba nhóm chất ô nhiễm chính: hạt rắn, nước và dầu. Doanh nghiệp cần xác định cấp chất lượng khí cần đạt thay vì chỉ dựa vào số lượng bộ lọc.
4.4. Điều kiện lắp đặt tại Việt Nam
Môi trường nhà xưởng nóng, bụi kim loại và thời gian vận hành dài có thể ảnh hưởng đến hiệu quả giải nhiệt và tuổi thọ thiết bị. Cần lưu ý:
-
Bố trí phòng máy thông thoáng.
-
Có đường hút và thoát khí nóng hợp lý.
-
Hạn chế bụi kim loại đi vào hệ thống làm mát.
-
Kiểm tra nguồn điện, tiết diện dây dẫn và thiết bị bảo vệ.
-
Bố trí khoảng trống để bảo dưỡng và thay thế vật tư.
5. Cách tối ưu chi phí đầu tư hệ thống khí nén
Một sai lầm thường gặp là chỉ so sánh giá mua máy nén khí ban đầu. Trên thực tế, doanh nghiệp cần đánh giá tổng chi phí sở hữu, bao gồm tiền điện, vật tư bảo dưỡng, sửa chữa và thời gian dừng máy.
Đối với nhà xưởng hoạt động nhiều giờ mỗi ngày, chi phí điện năng có thể trở thành một khoản đáng kể trong suốt vòng đời thiết bị. Vì vậy, cần thực hiện các bước sau:
-
Đo hoặc thống kê lưu lượng khí tiêu thụ theo từng ca.
-
Xác định áp suất tối thiểu cần thiết tại thiết bị.
-
So sánh mức tiêu thụ điện của các cấu hình máy.
-
Đánh giá khả năng điều chỉnh tải của AA6-AM.
-
Tính toán dung tích bình tích áp và tổn thất đường ống.
-
Xây dựng kế hoạch bảo dưỡng định kỳ.
Theo ISO 1217:2009, việc thử nghiệm và nghiệm thu máy nén khí thể tích có phương pháp xác định lưu lượng và công suất yêu cầu. Đây là cơ sở hữu ích để doanh nghiệp quan tâm đến điều kiện đo và tính tương đương khi so sánh thông số giữa các thiết bị.
6. Hanbell – Giải pháp khí nén cho xưởng cơ khí và nhà máy sản xuất
Ngoài thiết bị máy nén khí, việc thiết kế đồng bộ toàn bộ trạm khí nén cũng đóng vai trò quan trọng. Hanbell Việt Nam giới thiệu các giải pháp máy nén khí, máy sấy khí, bình chứa, phụ tùng và dịch vụ kỹ thuật. Website cũng giới thiệu giải pháp giám sát Cloud Monitoring để theo dõi các thông số vận hành như áp suất, nhiệt độ, thời gian chạy tải và lịch bảo dưỡng.
Đối với xưởng cơ khí, việc lựa chọn đúng model ngay từ đầu giúp hạn chế nguy cơ thiếu khí, sụt áp và đầu tư công suất không cần thiết. Doanh nghiệp có thể tham khảo danh mục máy nén khí Hanbell để tìm hiểu thêm về các dòng thiết bị.
Liên hệ Hanbell Việt Nam để được tư vấn lựa chọn máy nén khí theo nhu cầu thực tế của nhà xưởng.
-
Hotline: 0936 119 116
-
Website: https://hanbell-vietnam.com.vn/
Việc khảo sát lưu lượng, áp suất, chế độ vận hành và điều kiện lắp đặt sẽ là cơ sở để đề xuất cấu hình phù hợp, thay vì lựa chọn máy chỉ dựa trên công suất động cơ.